 E-MODUL
Bab 4. Teknik Pemesinan Frais Untuk Pengefraisan
BAB IV
PENGOPERASIAN MESIN FRAIS
Tujuan
Setelah
mempelajari materi ini, dengan melalui mengamati, menanya, pengumpulan data,
mengasosiasi dan mengkomunikasikan, peserta didik dapat mengetahui dan menerapkan
teknik pemesinan frais, untuk pengefraisan:
1.
Rata,
sejajar, dan siku
2.
Bertingkat
3.
Bidang
miring
4.
Alur
5.
Lubang
senter
6.
Memperbesar
lubang dengan mesin frais
7.
Mereamer
8.
Pembagian
bidang beraturan
9.
Pembagian
sudut beraturan
10. Roda gigi lurus
11. Gigi rack lurus
A. Macam-macam Teknik Proses Pengefraisan
1. Pengefraisan rata, sejajar,
dan siku arah mendatar
Dalam melakukan pemotongan mendatar, jenis mesin yang digunakan
yaitu mesin frais horizontal. Pisau yang digunakan yaitu jenis pisau frais
mantel. Berikut ini langkah-langkah pengefraisan rata dengan posisi mendatar:
a.
Siapkan perlengkapan mesin yang
diperlukan meliputi ragum mesin arbor dan satu set kollar (ringarbor)
dengan diameter lubang sama dengan diameter lubang alat potong yang akan
digunakan berikut kelengkapan lainnya.
b.
Majukan lengan (Gambar 26 a)
dan lepaskan pendukung arbor (Gambar 26 b).
c.
Bersihkan lubang dan arbor
bagian tirusnya (Gambar 27).
d.
Pasang arbor pada spindle mesin
dan ikat arbor dengan memutar mur pengikat dibelakang bodi mesin (Gambar 2.49).
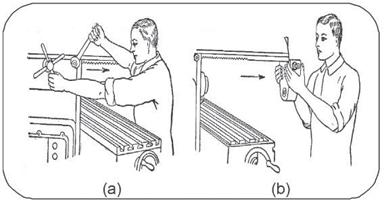
Gambar 28. Pemasangan Arbor
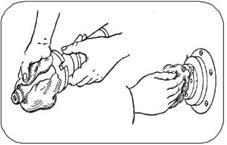
Gambar 28. Membersihkan area tirus
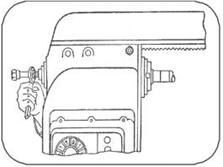
Gambar 30. Mengikat Arbor
e.
Pasang pisau (cutter)
dan ring arbor (kollar) pada arbor posisi pengikatan yang benar dan posisi pengikatan yang salah apabila yang digunakan pisau mantel helik kiri.
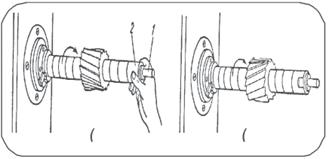
Gambar 31. Pemasangan cutter dan kollar (ring arbor)
f.
Pasang pendukung arbor (support)
pada lengan mesin dengan posisi tidak jauh dari pisau dan ikat dengan kuat.
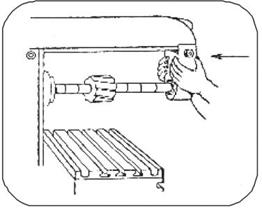
Gambar 32.Pemasangan
pendukung Arbor
g.
Selanjutnya pasang ragum pada
meja mesin frais pada posisi kurang lebih di tengah-tengah meja mesin agar
mendapatkan area kerja yang maksimal.
h.
Lakukan pengecekan kesejajaran
ragum.Apabila jenis pekerjaannya tidak dituntut hasil kesejajaran dengan kepresisian
yang tinggi pengecekan kesejajaran ragum dapat dilakukan dengan penyiku. Apabila
hasil kesejajarannya dituntut dengan kepresisian yang tinggi pengecekan
kesejajaran ragum harus dilakukan dengan dial indikator.
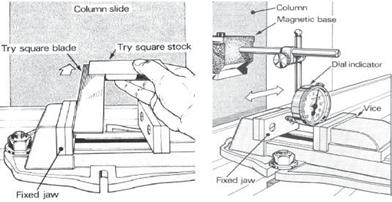
Gambar 33. Pengecakan
kesejajaran ragum
i.
Pasang benda kerja pada ragum
dengan diganjal parallel pad di bawahnya. Untuk mendapatkan pemasangan benda
kerja agar dapat duduk pada parallel dengan baik sebelum ragum dikencangkan
dengan kuat pukul benda dengan keras secara pelan-pelan dengan palu lunak.
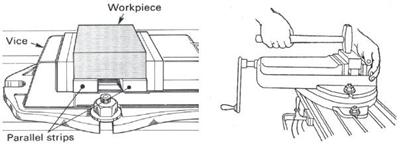
Gambar 34. Pemasangan
benda kerja pada ragum
j.
Selanjutnya lakukan setting nol
untuk persiapan melakukan pemakanan dengan cara menggunakan kertas. Untuk jenis
pekerjaan yang tidak dituntut hasil dengan kepresisian tinggi batas kedalaman
pemakanan dapat diberi tanda dengan balok penggores.
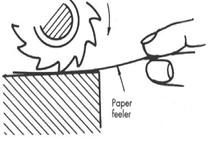
Gambar 35. Setting nol diatas permukan benda kerja
dengan kertas
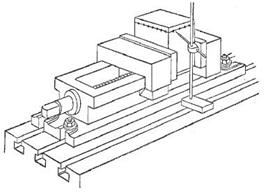
Gambar 36. Penandaan
kedalaman pemakanan
k.
Atur putaran dan feeding mesin
sesuai dengan perhitungan atau melihat table kecepatan potong mesin frais.
l.
Selanjutnya lakukan pemakanan
dengan arah putaran searah jarum jam bila pisau yang digunakan arah mata
sayatnya helik kiri. Pemakanannya dapat dilakukan secara manual maupun
otomatis.
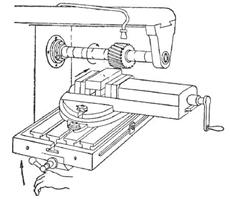
Gambar 37. Proses
pemotongan benda kerja
m.
Dalam menggunakan nonius
ketelitian yang terletak pada handel mesin pemutaran roda handel arahnya tidak
boleh berlawanan arah dari setting awal karena akan menimbulkan
kesalahan setting yang akan mengakibatkan hasil tidak presisi menunjukkan
pengunaan nonius ketelitian pada handel mesin frais.
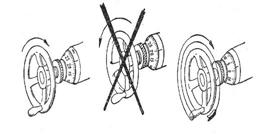
Gambar 38. Pemutaran
handel mesin saat pemakanan
2. Pengefraisan rata, sejajar, dan siku arah tegak
Untuk mengefrais bidang rata dapat digunakan shell end mill
cutter dengan cara yang sama tetapi menggunakan mesin frais tegak. Namun
untuk mesin frais universal dapat juga digunakan untuk mengefrais rata
pada sisi benda kerja yaitu stub arbor dipasang langsung pada sepindel mesin.
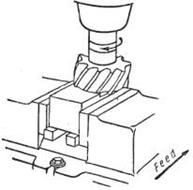
Gambar 39. Proses
pengefraisan dengan shell end mill cutter
3.
Pengefraisan bidang miring
Bidang miring dapat dikerjakan dengan memiringkan benda kerja
pada ragum universal.
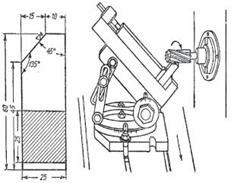
Gambar 40. Pengefraisan
bidang permukaan miring
Apabila bidang permukaannya lebih lebar diperlukan memasang cutter
pada arbor yang panjang dengan pendukung.
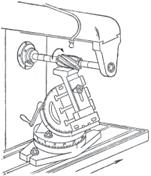
Gambar 41. Pengefraisan
bidang miring yang lebar
4.
Pengefraisan Alur
a. Pengefraisan Alur V Menggunakan pisau Sudut Pemotongan bidang miring atau sudut juga dapat dibuat dengan
pisau sudut. Gambar 40 menunjukkan hasil pengefraisan
menggunakan pisau dua sudut 45° dan prosesnya dapat dilihat pada Gambar.
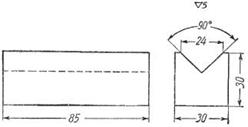
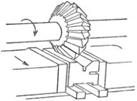
Gambar 42. Dimensi dan penggunaan cutter
dalam pengefraisan alur
b.
Pengefraisan alur tembus
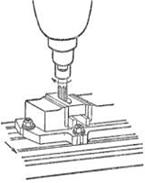
Gambar 43. Proses rais
alur tembus
c. Pengefraisan alur pasak
Poros yang berfungsi sebagai penerus daya biasanya dibuat alur
pasak.Alur pasak tersebut pembuatannya dapat dilakukan dengan mesin
frais.Gambar 2.63 menunjukkan pemotongan alur pasak pada mesin frais
horizontal. Pemotongan alur pasak yang stub arbornya dipasang langsung pada
lubang sepindel mendatar. Gambar dibawah menunjukkan pemotongan alur pasak pada
mesin frais vertical.
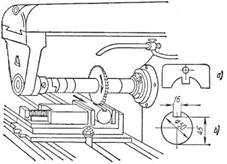
Gambar 44. Pembuatan
alur pasak mesin frais horisontal
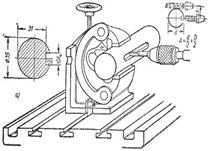
Gambar 45. Pembuatan
alur pasak spindle mendatar
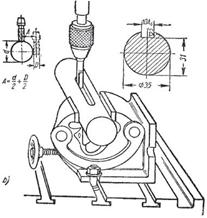
Gambar 46. Pembuatan
alur pasak mesin frais vertikal
5.
Pengefraisan bentuk persegi
Bentuk-bentuk persegi misalnya membuat segi enam, segi empat,
dan sebagainya dapat dilakukan dengan mesin frais dengan alat bantu kepala
pembagi. Untuk membuat bentuk segi beraturan ini dapat dilakukan pada posisi
mendatar dengan menggunakan pisau endmill. Atau dilakukan pada posisi
tegak dengan menggunakan pisau shell endmill.
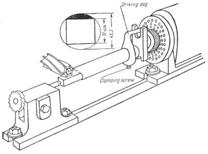
Gambar 47. Pengefraisan
segi empat dengan Endmill cutter
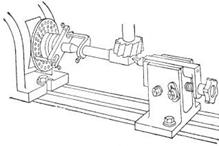
Gambar 48. Pengefraisan
segi empat dengan Shell endmill cutter
B.
Memperbesar Lubang dengan Mesin Frais
Alat untuk memperbesar lubang menggunakan mesin frais adalah boring head
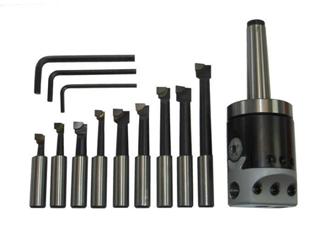
Gambar 49. Boring head set
Langkah-langkah
yang harus dilakukan untuk memperbesar lubang dengan pisau frais hampir sama
dengan proses mereamer, yaitu sebagai berikut :
1.
Pasang benda kerja pada ragum dan
benda kerja dijepit ditengah mulut ragum.
2.
Pasang senter bor laksanakan
penyetelan
3.
Laksanakan pembuatan lubang awal
dengan senter bor.
4.
Setelah dibuat lubang awal,
langkah selanjutnya adalah ganti alat dengan mata bor (Ukuran disesuaikan
dengan besar lubang yang dikehendaki).
5.
Kemudian laksanakan pengeboran.
Perhatian :
·
Putaran mesin dirubah sesuai
dengan diameter mata bor.
·
Jika proses dilakukan secara
otomatis, tentukan feeding terlebih
dahulu.
·
Sewaktu mata bor akan tembus, kurangi
feeding hingga setengahnya.
6.
Setelah
pengeboran selesai, ganti mata bor dengan boring
head (Ukuran pisau frais yang digunakan disesuaikan dengan besar lubang
yang dikehendaki) serta rubah putaran mesin menjadi dari putaran pengeboran
tadi dan selanjutnya laksanakan pembesaran lubang hingga selesai. Dianjurkan
untuk selalu mengunakan pendigin saat melakukan pekerjaan di mesin frais.
C.
Proses Reamer di Mesin Frais
Reamer adalah bor yang digunakan untuk membentuk atau memperbesar
lubang. Langkah-langkah yang harus dilakukan untuk mereamer dengan mempergunakan
mesin frais adalah sebagai berikut :
1.
Pasang benda kerja pada ragum dan
benda kerja dijepit ditengah mulut ragum.
2.
Pasang senter bor, laksanakan
penyetelan seperti pada gambar berikut
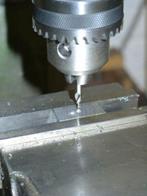
Gambar 50. Bor center yang sudah terpasang
3. Laksanakan pembuatan lubang awal dengan senter
bor. Ingat kecepatan putaran mesin serta feeding sudah ditentukan sebelumnya.
4. Setelah dibuat lubang awal, langkah
selanjutnya adalah ganti alat dengan mata bor (Ukuran disesuaikan dengan besar
lubang yang dikehendaki).
5. Setelah pengeboran selesai ganti mata bor
dengan reamer (Ukuran disesuaikan dengan besar lubang yang dikehendaki ) serta
rubah putaran mesin menjadi ½ dari putaran pengeboran tadi dan selanjutnya
laksanakan pereameran hingga selesai.
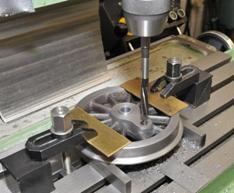
Gambar 51. Proses Reamer di Mesin Frais
D.
Penggunaan
Kepala Pembagi di Mesin Frais
1. Sistem
Pembagian
Kepala pembagi merupakan satu
dari alat bantu yang penting dalam proses frais. Alat ini digunakan untuk
membagi lingkaran atau keliling benda kerja menjadi bagian yang sama, seperti
pada pembuatan roda gigi, segi empat, segi enam, segi delapan dan lainnya.
Alat ini dapat pula digunakan
untuk memutar benda kerja dengan perbandingan relatif terhadap meja seperti
pada pembuatan helik dan pereameran. Kepala pembagi terdiri dari roda gigi
cacing dengan jumlah gigi 40 yang dipasang pada spindel kepala pembagi. Hal ini
berarti bahwa perbandingan putaran kepala pembagi dan benda kerja berbanding 40.
2. Fungsi
Kepala Pembagi
Roda gigi
dibuat pada mesin frais dengan cara menyayat benda kerja, membuat alur-alur
pada keliling benda kerja dengan jarak dan bentuk tertentu sehingga membentuk
roda gigi. Jarak dari alur satu ke alur lainnya harus sama. Oleh karena itu pad a pembuatan roda gigi dengan mesin frais
diperlukan alat pembagi keliling benda kerja yang disebut kepala pembagi.
Kepala pembagi berfungsi untuk membagi keliling benda kerja menjadi bagian yang
sama besar.
3. Macam-macam
Kepala Pembagi
a. Kepala
pembagi dengan plat pembagi
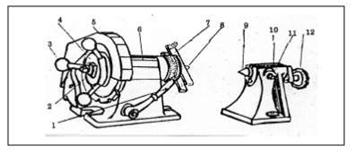
Gambar 52. Kepala Pembagi dengan Plat Pembagi
Keterangan:
1. handel/pengunci
2. mur penyetel
3. handel pemutar porors
4. pelat pembagi dengan 12 bagian
5. pelat penutup/pelindung untuk melindungi pelat dari kotoran dan
tatal
6. body (rumah kepla pembagi)
7. pelat pembawa
8. center poros kepala pembagi
9. center kepala lepas
10. alur lubang senter
11. baut pengunci senter kepala lepas
12. center kepala lepas
Pembagian menggunakan kepala pembagi terbatas pada pembagian 2, 3,
4, 6, dan 12 bagian saja
b.
Kepala
pembagi dengan penggerak roda cacing dan ulir cacing
Pembagian dengan kepala pembagi
yang digerakkan oleh roda gigi cacing dan ulir cacing yang dilengkapi dengan
lubang-lubang, akan lebih banyak jika dibandingkan dengan pembagian yang
menggunakan pelat pembagi. Lubang yang terdapat pada roda gigi cacing yaitu 16,
42, dan 60 lubang sehingga pembagian kelilingnya dapat dilakukan sebagai
berikut :
·
Pada
lingkaran yang berjumlah 156 dapat membagi keliling 2,4,8. dan 16 bagian
·
Pada
lingkaran yang berjumlah 42 dapat membagi keliling sebanyak 2,3,6,7,1`4,21, dan
42 bagian
·
Pada
lingkaran yang berjumlah 60 lubang dapat membagi keliling sebanyak 2, 3, 4, 5,
6, 7, 8, 10, 12, 14, 15, 16, 20, 21, 30, 42 dan 60 bagian.
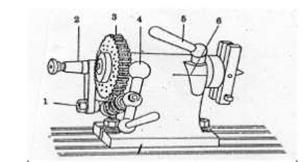
Gambar 53. Kepala pembagi dengan roda cacing dan ulir
cacing
Keterangan sesuai gambar
1. mur dan baut pengunci
2. pen penyetel
3. roda gigi cacing yang berlubang
4. engkol pemutar
5. pengunci poros pembagi
6. celah pada bodi (untuk menjepit poros)
c.
Kepala
pembagi dengan roda gigi cacing yang dilengkapi dengan piring pembagi
Roda gigi
cacing dan ulir cacing mempunyai perbandingan putaran 40:1. artinya jika engkol
diputar 40 putaran maka roda gigi cacing baru berputar satu putaran sehinggga
untuk pembagian keliling z bagian diperlukan putaran engkol sebanyak n putaran
yang dapat dihitung dengan persamaan: N = 40 : Z. Dimana N adalah jumah putaran
engkol, Z = jumlah pembagian yang di perlukan, dan 40 merupakan angka
perbandingan transmisi.
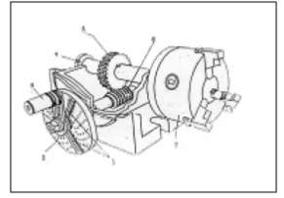
Gambar 54. Kepala pembai roda gigi cacing dilengkapi
piring pembagi
d.
Kepala
pembagi universal
Pada
kepala pembagi universal poros pembagi dapat disetel secara horizontal, vertical atau miring. Sehingga
dengan kepala pembagi universal kita dapat membuat roda gigi bentuk miring
(helik), roda gigi kerucut (payung), maupun roda gigi cacing.
Kepala
pembagi terdiri dari roda gigi cacing dengan jumlah gigi 40 yang di pasang pada
spindel kepala pembagi. Hal ini berarti bahwa perbandingan putaran antar kepala
pembagi dan benda kerja berbanding 40. Prinsip kerja dari kepala pembagi dapat
disajikan dalam Gambar sebagai berikut:
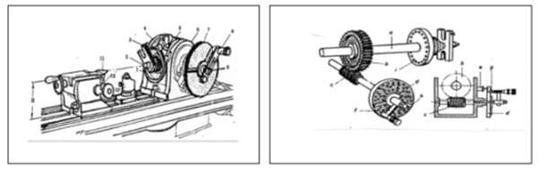
Gambar 55. Kepala Pembagi Universal
Sehubungan dengan kemungkinan adanya
kelonggaran antara cacing dan roda cacing engkol harus selalu diputar
ke arah yang sama sehingga engkol tidak diperbolehkan diputar kembali
saat pembagian. Bila engkol diputar terlalu jauh
maka ia harus diputarkan kembali sebesar lebih kurang ½ putaran sebelum dapat dilakukan lagi menurut arah yang benar.
4. Piring pembagi
Piring pembagi mempunyai lubang-lubang yang dilengkapi dengan
gunting pembatas.lubang-lubang. Pada piring pembagi tersebut terdapat
lingkaran-lingkaran yang mempunyai jumlah lubang tertentu.
Tabel Jumlah lubang pada piring pembagi
|
Seri A |
Seri B |
|||||
|
1 |
2 |
1 |
2 |
3 |
||
|
30 |
69 |
38 |
77 |
15 |
21 |
37 |
|
41 |
81 |
42 |
87 |
16 |
23 |
39 |
|
43 |
91 |
47 |
93 |
17 |
27 |
41 |
|
48 |
99 |
49 |
111 |
18 |
29 |
43 |
|
51 |
117 |
53 |
119 |
19 |
31 |
47 |
|
57 |
|
59 |
|
20 |
33 |
49 |
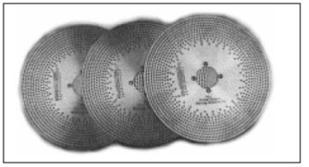
Gambar 56. Piring Pembagi
5.
Pembagian
saat menggunakan kepala pembagi
Kepala pembagi berfungsi untuk
membuat pembagian atau mengerjakan benda kerja yang berbidang-bidang dalam
sekali pencekaman. Adapun yang dapat dikerakan diantaranya:
a. Pembagian Langsung
Yang
dimaksud dengan pembagian langsung adalah, cara mengerjakan benda kerja dibagi
menjadi berbidang-bidang dengan cara pembagian langsung, yang dilakukan dengan
memutar spindel kepala pembagi yang mengacu pada aluralur/lubang-lubang pelat
pembagi.
Kepala
pembagi langsung, pada umumnya dilengkapi beberapa pelat/piring pembagi yang
beralur V atau berlubang-lubang yang dapat diganti dan dipasang langsung pada
spindel.
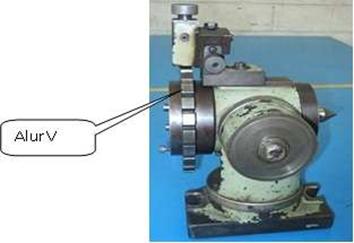
Gambar 57. Kepala Pembagi Langsung
Kepala pembagi langsung umumnya memiliki
jumlah alur yang genap, diantaranya ada yang beralur 24 dan 60.
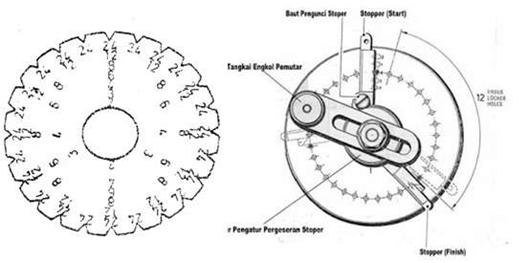
Gambar 58. Piring Pembagi dengan Alur V
Untuk
pelat pembagi beralur 24 dapat dipergunakan untuk pembagian: 2, 3, 4, 6, 12,dan
24. Untuk mempermudah menempatkan posisi yang baru, pada umumnya pelat pembagi
mempunyai angka jumlah pembagian yang dapat dibuat. Rumus untuk pembagian
langsung adalah:
Jumlah alur = 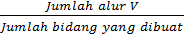
Sedangkan
pelat pembagi dengan lubang-lubang, mempunyai satu lingkaran lubang dan
terdapat pula angka-angka yang menyatakan nomor lubang itu. Cara kerjanya sama
dengan plat pembagi beralur V, hanya saja fungsi pengunci indeks diganti dengan
pen indeks.
Contoh:
Sebuah benda kerja bulat akan
dibuat menjadi 8 (delapan) bidang segi beraturan, dengan kepala pembagi
langsung yang pelat pembaginya mempunyai alur 24. Hitung agar supaya
mendapatkan pembagian yang sama.
Jawab :
Jumlah alur = =  = 3 Alur
Jadi
untuk mengerjakan setiap bidang, maka spindel kepala pembagi (benda kerja)
diputar sebanyak 3 alur, dan pengunci indeks dimasukkan pada alur keempat bila
dihitung dari tempat semula. Atau sebaiknya, pengunci indeks ditempatkan pada
angka yang sesuai dengan pembagian yang dikehendaki.
b. Pembagian
Sederhana
Dalam pembagian sederhana jumlah pembagian dan
sudut putarnya sangat terbatas. Untuk jumlah pembagian dan sudut putar banyak
disarankan untuk menggunakan kepala pembagi universal.
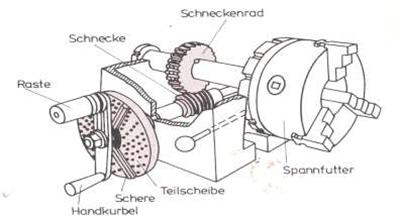
Gambar
59. Kepala Pembagi
Universal
Kepala pembagi
jenis ini terdiri dari dua bagian utama yaitu, roda gigi cacing dan ulir cacing.Perbandingan antara jumlah gigi cacing dengan ulir
cacing disebut ratio.
Ratio kepala pembagi pada umumnya 1:40
dan 1:60, akan tetapi yang paling banyak digunakan adalah yang rationya 1 : 40. Artinya, satu putaran
roda gigi cacing memerlukan 40 putaran ulir cacing. Sehingga dalam
pelaksanaannya untuk membuat segi-segi nberaturan, kepala pembagi universal
dapat digunakan untuk pembagian langsung.Namun apabila pembagian tidak dapat
dilakukan dengan system pembagian langsung, pembagiannya dapat dilakukan
menggunakan bantuan pelat/piring pembagi (Indexsing plate), yang diputar
dengan engkol kepala pembagi(Indexs Crank) dan dibatasi dengan
lengan/gunting penepat.
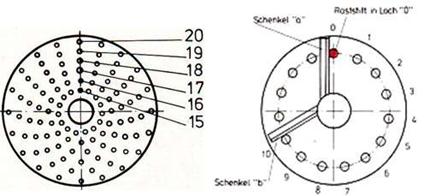
Gambar 60. Piring Pembagi
Fungsi dari indexsing plate ini adalah
untuk menempatkan pemutaran/pembagian benda kerja yang diinginkan. Dengan lubang-lubang yang ada pada indeksing plate itulah
dapat menempatkan pembagian benda kerja sesuai dengan yang diinginkan. Dengan demikian, semakin banyak lingkaran lubang
yang ada, makin banyak pula kemungkinan benda kerja
dapat membuat segi nberaturan lebih banyak.
Pembuatan/pembagian benda kerja yang dapat dilaksanakan dengan lubang-lubang yang ada, inilah yang disebut pembagian sederhana.
Sedangkan engkol pembagi (Indexs Crank)
berfungsi untuk memutar batang ulir cacing. Lengan penempat gunanya untuk menempatkan pen indeks. Pada beberapa
kepala pembagi, ulir cacing dapat diputar lepas dari roda
gigi cacing.
Kepala pembagi universal biasanya dilengkapi
dengan 3 buah pelat pembagi, tetapi ada juga yang hanya mempunyai
2 buah. Jumlah lubang setiap lingkaran harus dipilih untuk pembagian yang
mungkin dibuat dalam hubungannya dengan ulir
cacing pada kepala pembagi.
Di bawah ini ditunjukkan beberapa contoh set indexcing plate:
Mesin frais Accera:
Keping I : 15; 18; 21; 29;
37; 43
Keping II : 16; 19; 23; 31;
39; 47
Keping III : 17; 20; 27; 33; 41; 49
Mesin frais Brown &
Sharpe:
Keping I : 15; 16; 17; 18;
19; 20
Keping II : 21; 23; 27; 29;
31; 33
Keping III : 37; 39; 41; 43; 47; 49
Mesin frais Hero:
Keping I : 20; 27; 31; 37;
41; 43; 49; 53.
Keping II : 23; 29; 33; 39;
42; 47; 51; 57.
Mesin frais Vilh Pedersen:
Keping I : 30; 41; 43; 48;
51; 57; 69; 81; 91; 99; 117.
Keping II : 38; 42; 47; 49;
53; 59; 77; 87; 93; 111; 119.
Apabila diketahui perbandingan antara jumlah
gigi cacing dengan ulir cacing (rationya) = 40 : 1 atau i = 40 : 1, berarti 40
putaran ulir cacing atau putaran engkol pembagi, membuat
satu putaran roda gigi cacing atau benda kerja.
Untuk T pembagian yang sama dari benda kerja, setiap
satu bagian memerlukan:
nc =  =
 =
 Putaran
Dimana
nc : putaran indeks
i : angka pemindahan (ratio)
T : pembagian benda kerja
Sebagai catatan bahwa, apabila pembagian
yang dikehendaki lebih dari 40, ulir cacing diputar kurang dari satu putaran,
dan bila pembagian kurang dari 40, ulir cacing diputar lebih dari satu putaran.
Contoh:
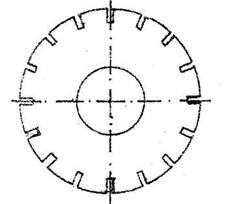
Sebuah benda kerja akan dibuat alur berjumlah 16 bagian seperti
pada gambar diatas. Tentukan putaran indeks (nc) apabila i = 40:1
Jawab:
nc = =  =
 putaran
Dari jawaban diatas
maka, engkol kepala pembagi diputar dua putaran penuh, ditambah 8 lubang pen
indeks pada piring pembagi yang jumlahnya 16, untuk setiap bagian alur benda
kerja.
c. Pembagian Sudut
Pembagian sudut
merupakan sebua pembagian benda kerja yang ditentukan oleh sudut dari pusat
lingkaran sampai sudut yang dikehendaki. Untuk kepala pembagi dengan i = 40 : 1,
maka setiap putaran ulir cacing akan memutar benda kerja 1/40 putaran, atau nc
=  = 90
Bila kepala pembagi dengan i = 60:1,
maka setiap putaran ulir cacing akan memutar benda kerja 1/60 putaran atau  = 60
Jadi nc = 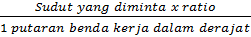 =

Contoh:
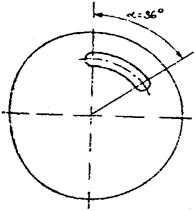
1) Untuk membuat sudut 36o
dengan i = 40:1, maka engko pembagi diputar: nc = =  = 4 putaran
2) Utuk
membuat sudut 40o maka engkol kepala pembagi diputar:
nc = =  =
 = 4
 4

Jadi 4 putaran engkol peuh ditambah 8 lubang pada lingkaran lubang
18.
6. Ukuran roda gigi lurus
Adapun ukuran roda gigi
lurus yang perlu direncanakan adalah:
Tabel Rumus ukuran roda
gigi sistim modul (ukuran dalam mm)
|
Besar Modul: M = |
Banyak gigi: Z = |
|
Diameter tusuk: Dt = Z x M |
Diameter luar: Dl = Dt x 2M |
|
Diameter dalam: Dd = Dt –(2,2 : 2,6)M |
Tinggi gigi: H = |
|
Tinggi kepala gigi: ha = M |
Tinggi kaki gigi: hd = (1,1 : 1,3)M |
|
Tebal gigi: b = (8: 12)M |
|
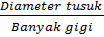

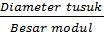


7. Cara pembuatan roda gigi
lurus
Berikut adalah cara
pembuatan roda gigi lurus pada mesin frais horisontal:
a. Siapkan benda kerja
b. Hitung berbagai
keperluan yang akan dicapai saat pembuatan roda gigi (kedalaman, putaran mesin,
putaran engkol, jumlah gigi, dll)
c. Siapkan mesin dan
peralatan yang dibutuhkan
d. Pasang pisau modul pada
mesin frais
e. Pasang kepala pembagi di
mesin frais
f. Pasang benda kerja pada
kepala pembagi
g. Setel agar pisau modul
dan benda kerja center (gunakan siku
dan inside caliper), dimana digunakan
rumus untuk center benda terhadap
Modul adalah: ½ D – ½ tebal pisau modul. Dimana D adalah diameter benda kerja
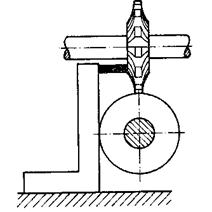
Gambar 61. Center benda kerja terhadap pisau modul
h. Lakukan proses
pemotongan dengan benar serta putaran mesin yang sesuai.
8. Pengefraisan gigi rack
Gigi rack berfungsi untuk merubah gerak berputar menjadi gerak lurus.
Biasanya digunakan pada kecepatan yang lambat atau putaran tangan, contohnya
pada mesin bor dan alat-alat press. Cara pembuatan gigi rack menggunakan mesin
frais sama dengan pembuatan roda gigi.
Standar ukuran gigi rack sama dengan standar ukuran roda gigi
karena gigi rack pada penerapannya selalu kerja sama dengan roda gigi atau
dapat dikatakan gigi rack adalah roda gigi dengan radius yang tak terbatas.
Jadi, jarak antara pusat dua gigi yang berdekatan pada garis tusuk axial =
axial pitch = Px, sedangkan, tusuk pada roda gigi = transverse pitch = Pt =
π . M.
Maka: Px = Pt = π .
M, jadi Px = π . M
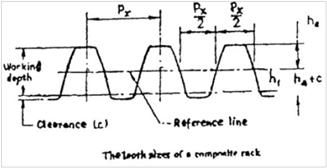
Gambar 62. Skema ukuran gigi rack
Adapun cara untuk
membuat gigi rack adalah:
a. Siapkan bahan
b. Hitung keperluan ukuran
yang akan dicapat
c. Siapkan mesin dan peralatan
yang dibutuhkan
d. Pasang pisau modul yang
digunakan
e. Pasang ragum pada mesin
frais untuk menjepit benda kerja
f. Tentukan awal pemotongan
g. Lakukan pengefraisan
sesuai dengan prosedur untuk mendapatkan bentuk dan ukuran yang telah
direncanakan
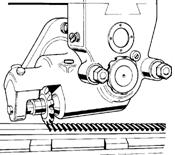
Gambar 63. Pembuatan Gigi Rack